深孔加工一直是机械制造领域的难点之一,尤其是在航空航天、汽车制造、模具加工等行业中,对深孔加工的精度和效率要求越来越高。传统的深孔加工方法往往效率低下,且难以保证孔壁质量和位置精度。而双刃枪钻作为一种先进的深孔加工刀具,凭借其独特的设计和优异的性能,正逐渐成为提升深孔加工效率与精度的利器。
一、双刃枪钻的结构特点
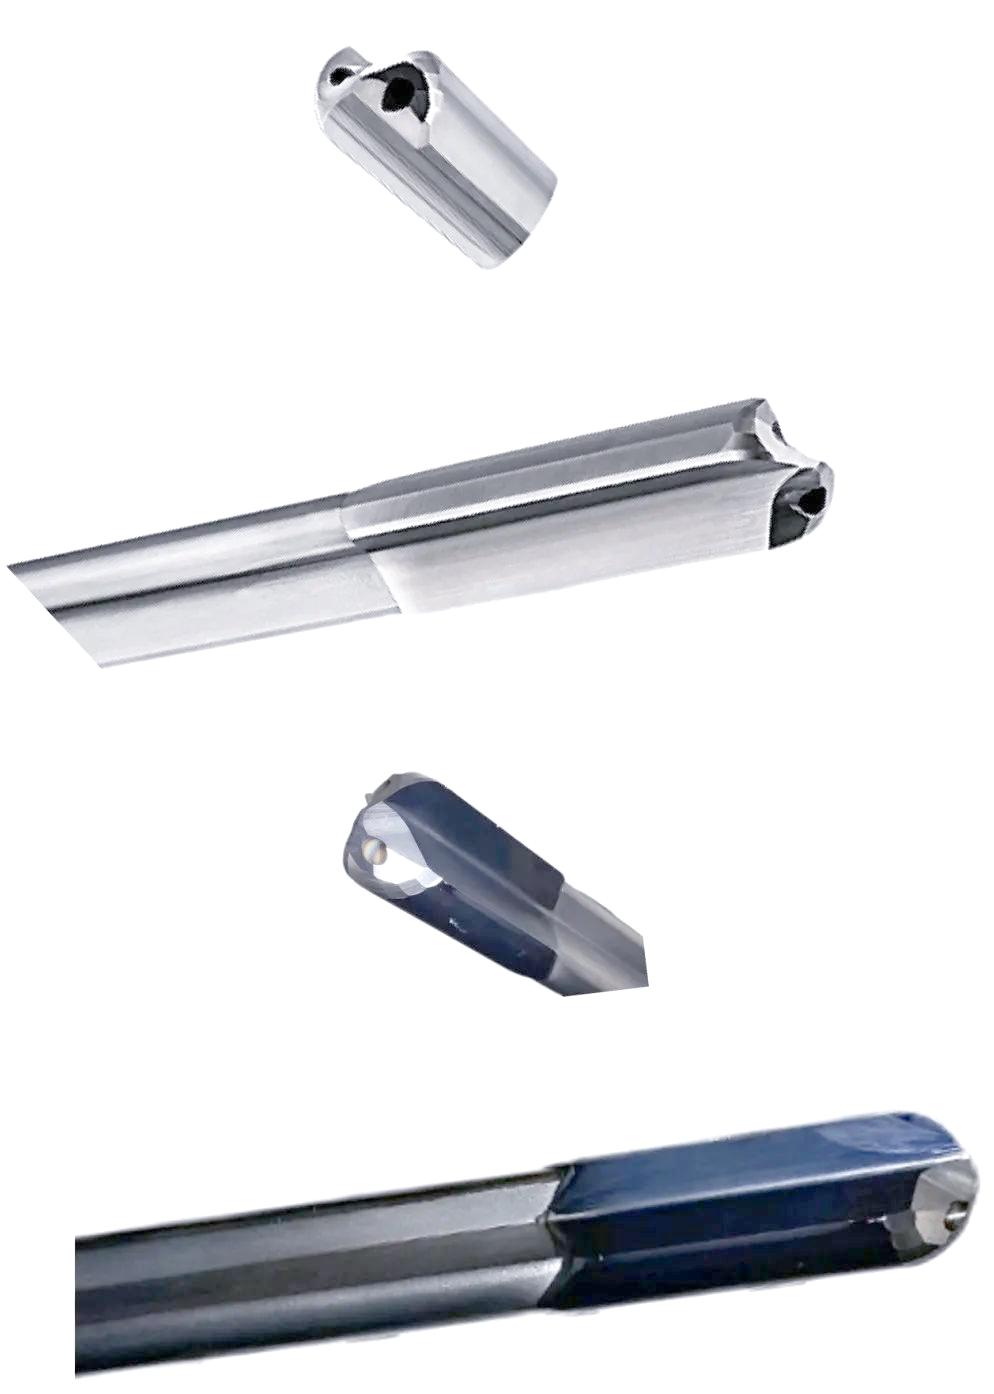
双刃枪钻是在单刃枪钻基础上发展起来的一种新型深孔钻头。它采用两个对称分布的切削刃,相对于钻头轴线呈180°布置,使得切削力在径向相互抵消,从而大大提高了钻孔的直线度和稳定性。双刃枪钻的钻体通常采用高强度合金钢或硬质合金材料,具有较高的刚性和耐磨性。其内部设有冷却液通道,可将高压冷却液直接输送至切削区,有效冷却和润滑切削刃,同时帮助排屑。
二、双刃枪钻在深孔加工中的优势
- 高效率:双刃设计使得每转进给量可显著提高,切削效率比单刃枪钻提升30%以上。对称切削意味着两个刀片同时参与工作,材料去除率更高。
- 高精度:由于两个切削刃的径向力相互平衡,钻头不易偏斜,加工出的深孔直线度好,孔径精度高,表面粗糙度低。通常可达IT8-IT9级精度,表面粗糙度Ra1.6-3.2μm。
- 良好的排屑性能:双刃枪钻的特殊槽型设计有利于切屑的卷曲和排出,配合高压内冷,可有效防止切屑堵塞,尤其适合加工韧性材料。
- 长寿命:双刃枪钻可采用可换刀片设计,当刀片磨损后可快速更换,降低刀具成本。对称切削减少了钻头的磨损,延长了刀具寿命。
三、双刃枪钻的应用领域
双刃枪钻广泛应用于需要高精度深孔加工的场合,如:
- 航空航天发动机的油路孔、冷却孔;
- 汽车发动机的曲轴油孔、缸体油道;
- 模具的冷却水道;
- 医疗器械中的骨钉孔;
- 液压阀体中的深孔。
四、使用双刃枪钻的注意事项
为了充分发挥双刃枪钻的优势,在实际应用中需注意以下几点:
- 机床刚性:深孔加工要求机床刚性好,主轴精度高,进给系统稳定。
- 冷却液压力与流量:必须保证足够的冷却液压力和流量,以利于排屑和冷却。通常压力需在3-10MPa。
- 预钻导向孔:在加工深孔前,建议预钻一个短而精确的导向孔,以保证钻头初始切入的准确性。
- 切削参数选择:根据工件材料合理选择转速和进给量,避免切削力过大导致钻头折断。
- 刀具维护:定期检查刀片磨损情况,及时更换,确保加工质量。
五、
双刃枪钻以其高效、高精度的特点,正在成为深孔加工领域的重要工具。随着制造业对深孔加工要求的不断提升,双刃枪钻的技术也将持续进步,为工业生产提供更优质的解决方案。合理选用双刃枪钻,并配合正确的加工工艺,将显著提升深孔加工的效率和精度,助力企业提高竞争力。