一、深孔加工概述
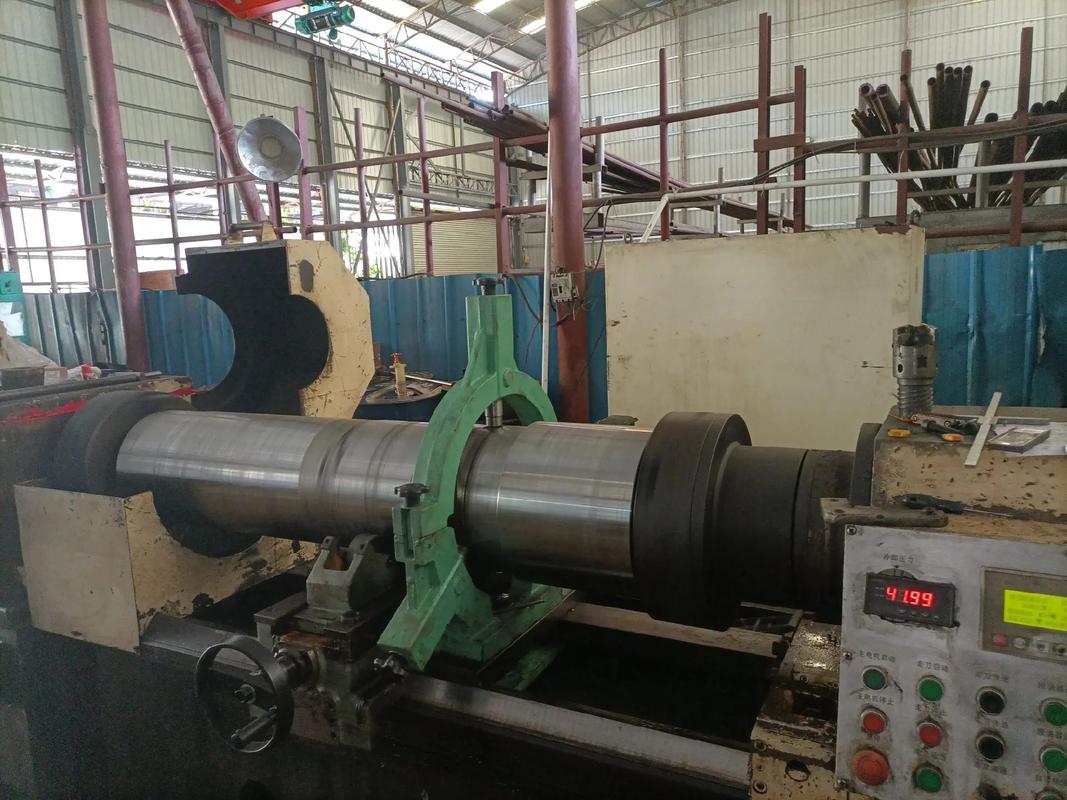
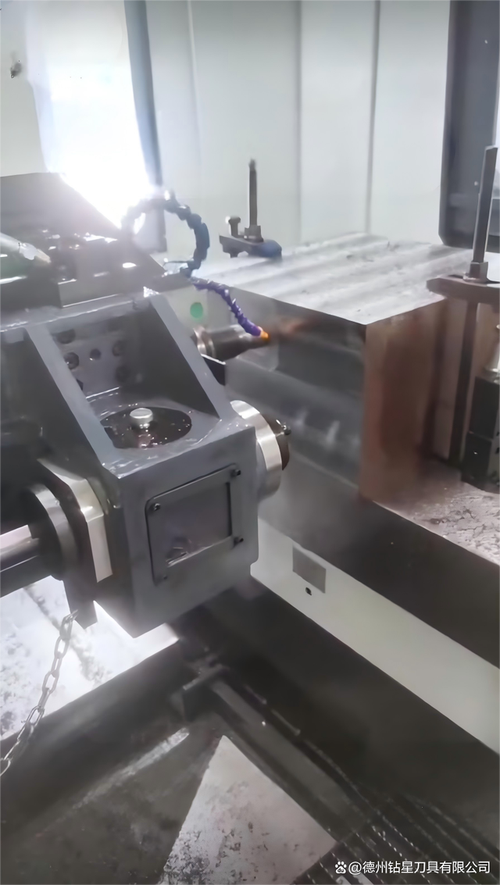
深孔加工是机械制造领域中的一项关键技术,通常指孔深与孔径之比大于5的孔加工。由于加工空间受限、排屑困难、散热条件差、刀具刚性不足等问题,深孔加工一直被视为机械加工中的难点。随着航空航天、能源装备、模具制造等行业对深孔零件需求的日益增长,深孔加工技术也在不断发展和完善。
二、深孔加工的难点与特点
- 排屑困难:深孔加工中切屑不易排出,容易堵塞,造成刀具损坏或加工质量下降。
- 散热困难:切削热集中在封闭空间内,冷却液难以到达切削区,导致刀具磨损加剧。
- 刀具刚性不足:深孔加工刀具细长,容易产生振动和弯曲,影响加工精度。
- 加工精度控制难:深孔轴线容易偏移,孔的直线度、圆度难以保证。
- 观察与测量困难:加工过程难以直接观察,在线测量受到限制。
三、深孔加工的主要方法
1. 枪钻加工(Gun Drilling)
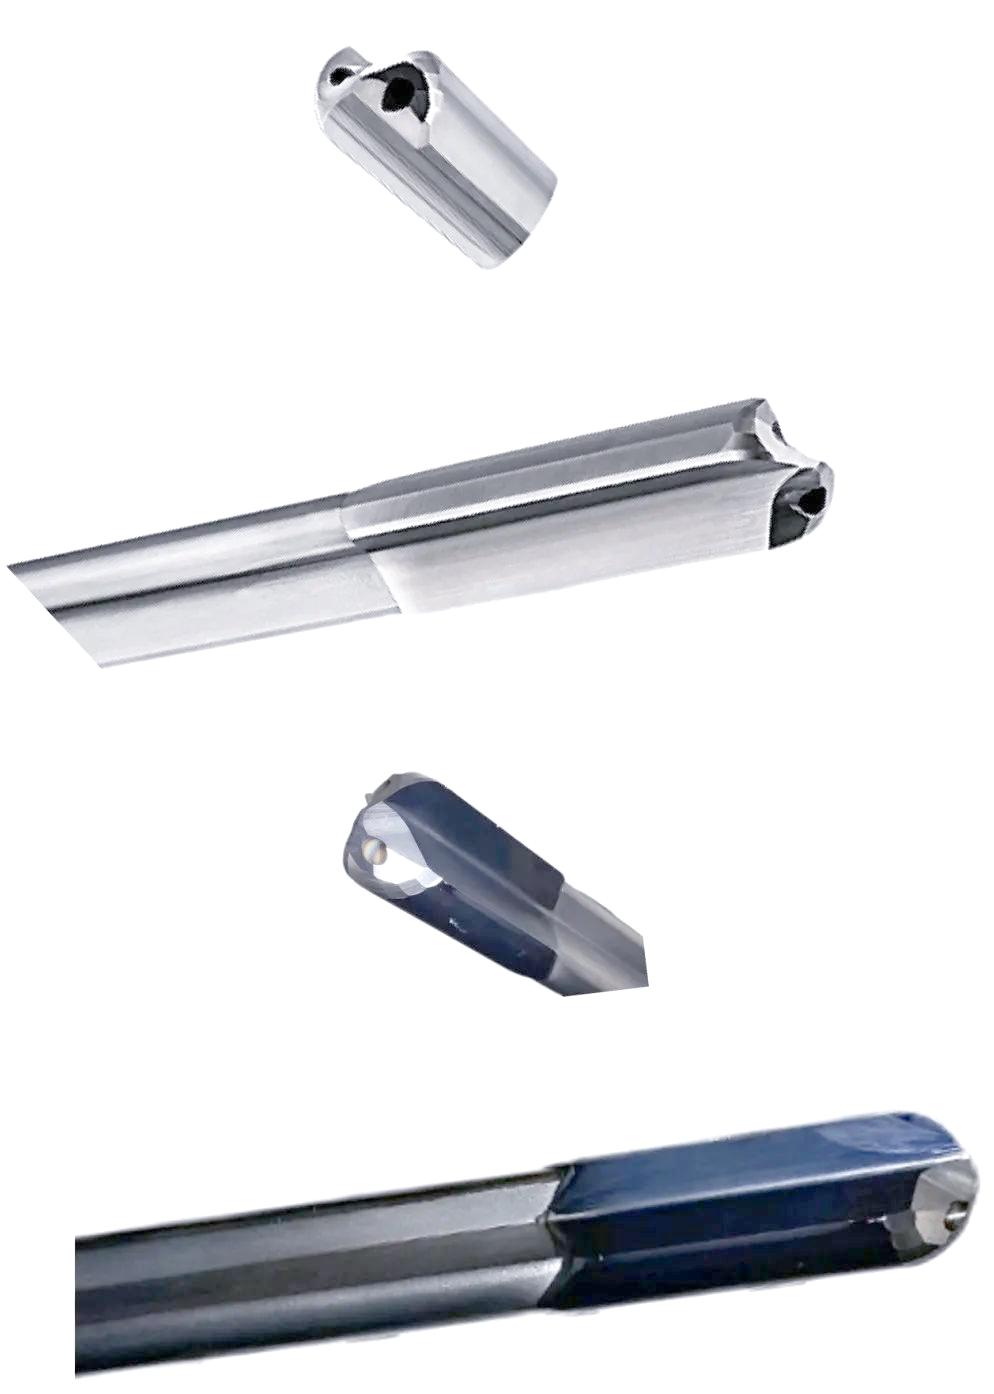
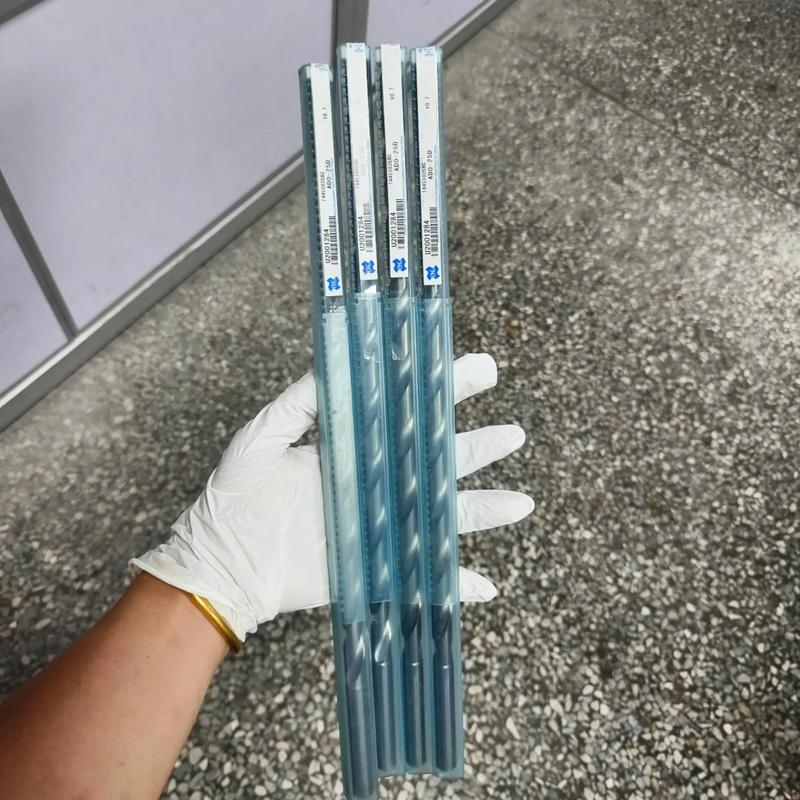
枪钻是深孔加工中最常用的方法之一,适用于孔径1~40mm、深径比可达100:1的深孔加工。枪钻采用内冷外排屑方式,加工精度可达IT8~IT10,表面粗糙度Ra1.6~6.3μm。
2. BTA深孔钻削(Boring and Trepanning Association)
BTA法采用内排屑方式,适用于孔径6~200mm的深孔加工,加工效率高、表面质量好,是目前大直径深孔加工的主要方法。
3. 套料加工(Trepanning)
套料加工适用于大直径深孔,通过在孔中心留出芯料,仅切削环形区域,可节省材料、降低能耗,特别适用于贵重材料的深孔加工。
4. 深孔镗削与铰削
在深孔钻削后进行精加工,采用深孔镗刀或铰刀提高孔的尺寸精度和表面质量。
5. 电火花深孔加工
利用电火花腐蚀原理加工深孔,适用于高硬度材料和复杂形状的小孔加工,不受材料硬度限制。
6. 电解深孔加工
利用电化学溶解原理进行加工,无切削力,表面质量好,适用于难切削材料的深孔加工。
7. 激光深孔加工
激光打孔速度快、精度高,适用于微细深孔加工,但孔壁质量相对较差,需要后续处理。
四、深孔加工的关键技术
1. 冷却液系统
深孔加工中冷却液压力通常需要达到1~10MPa,大直径深孔加工甚至需要更高压力。高压冷却液既能有效冷却切削区,又能帮助排屑。
2. 刀具技术
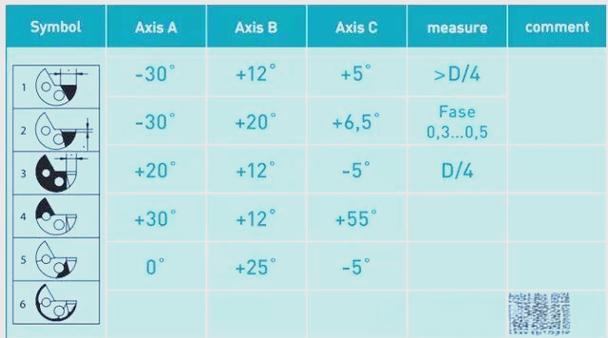
涂层技术、刀具几何参数优化和刀具材料选择是提高深孔加工效率的关键。常用的刀具材料包括高速钢、硬质合金和陶瓷等。
3. 导向与支撑技术
深孔加工刀具需要可靠的导向装置保障加工直线度,如枪钻的导向块、BTA的导向套等。
4. 振动控制技术
通过调整切削参数、优化刀具结构和采用减振装置来抑制深孔加工中的振动。
五、深孔加工的应用领域
- 航空航天:发动机轴、起落架部件、液压缸筒等。
- 能源装备:石油钻杆、汽轮机转子、核电设备管板等。
- 模具制造:冷却水道、顶针孔等。
- 医疗器械:骨科植入物、手术器械等。
- 汽车制造:曲轴油孔、凸轮轴油孔、变速箱轴等。
六、深孔加工的发展趋势
- 高速化与高效化:提高切削速度实现高效深孔加工,如高速枪钻和高速BTA加工。
- 智能化:引入在线监测、自适应控制和智能补偿技术,提高加工质量稳定性。
- 复合加工:将深孔钻削与镗削、磨削等工艺复合,实现钻镗一体化。
- 环保化:发展干式或微量润滑深孔加工技术,减少切削液对环境的影响。
- 精密化与微细化:面向微细深孔加工需求,发展微细深孔加工技术。
七、
深孔加工技术是现代制造业的重要支撑技术,随着新材料、新工艺和新装备的不断涌现,深孔加工技术正向着高效率、高精度、智能化和绿色化方向快速发展。掌握深孔加工的核心技术,对于提升我国高端装备制造水平具有重要意义。在教学和课程设计中,应注重理论与实践结合,使学生对深孔加工技术形成系统认识,并能针对具体加工问题选择合适的工艺方案。